| | |  | akademiekompakt: eXs live erleben - CAE-System für vernetzte Elektrotechnik Pneumatik und Mechatronik Termin: in -15 Wochen | | | |  | NVIDIA Run:ai RTX PRO Server Promotion, eine Pressemitteilung
|
|
Autor
|
Thema: exakte maschinenspezifische Blechabwicklungen (352 / mal gelesen)
|
ArCADe-Spieler
Mitglied
Metallbautechniker

   Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|

 erstellt am: 29. Okt. 2026 12:10  <-- editieren / zitieren -->   Unities abgeben:          
Hallo Gemeinde, dies ist mal keine Frage in die Runde, sondern soll ein Verfahren vorstellen, dass ich mir ausgedacht habe und für so nützlich erachte, dass ich es teilen möchte. Mit Sicherheit über mehrere Posts gesplittet, mit Vorstellung der notwendigen Hilfsmittel und - letztendlich - einigen parametrischen/dynamischen Beispielblöcken. Schon bei der Formulierung des Betreffs für diesen Thread habe ich mich ungewöhnlich schwer getan, obwohl mich das Thema seit mittlerweile ungefähr 30 Jahren umtreibt: Wie in AutoCAD ohne irgendwelche Aufsätze wirklich exakte(!!!) Abwicklungslängen für Blechkantteile ermitteln, die auf einer bestimmten Maschine (Kantbank, Kant-Nibbler oder -Laser ...) gefertigt werden? Vorab gleich eine wichtige Einschränkung der Lösung, die ich hier präsentieren möchte: man benötigt eine CNC-Maschine, die vom Hersteller bereits mit einer Software bestückt wurde, in die elektronisch oder händisch beliebige Kantbilder eingespeist werden können, um die maschinenspezifische (sic!) Abwicklungslänge für das vorgegebene Kantbild und Material zu ermitteln. Eine weitere Einschränkung der hier vorgestellten Methode: es können immer nur Abwicklungen über parallel verlaufende Kantungen ermittelt werden. Benötigt man also die Abwicklung für ein Quader-förmig gekantetes Blech, muss die Methode zweimal verwendet werden: einmal für die Abwicklungslänge in waagerechter und einmal für die in senkrechter Richtung. Über Hilfskonstruktionen können auch für nicht-orthogonale Kantteile mit nicht-parallelen Kantungen die Abwicklungen ermittelt werden, aber dazu erst deutlich später. Und leider noch eine dritte Einschränkung, die allerdings nur dem Tagesgeschäft und den dort zu 99% notwendigen (und möglichen) Kantwinkeln geschuldet ist: die vorgestellte Methode wurde von mir nur für den Bereich von 180° bis 60° Innenkantwinkel entwickelt. Für deutlich kleinere Innenkantwinkel (50° bis 0° = umgefalzt) funktioniert diese Methode nicht, und man sollte für die Abwicklungslänge über solche Kantungen einfach auf die Länge der Mittellinie ausweichen ... oder - falls enthalten - die entsprechenden Abzugswerte aus den unten erwähnten Abzugstabellen verwenden. Der gedankliche Durchbruch zum Thema kam für mich mit einem - für den kleinen Metallbauer im Münsterland, bei dem ich damals als Konstrukteur tätig war - ungewöhnlichen Auftrag über Blechgehäuse für die Monitore eines Guide-Systems in einem Karlsruher Museum. Die zweiteilig ineinander gesteckten Gehäuse aus Muster-gebürstetem Edelstahlblech mussten lichtdicht sein und die sowohl in der Front als auch unten, an beiden Seiten und der Rück-/Montage-Seite befindlichen Öffnungen für Monitor, diverse Taster, Platinenbefestigung, die Anschluss-Buchse für das Kabel des Duschkopf-ähnlichen Hörers (frühe 2000er halt  ), die Verschraubungen der Gehäuseteile usw. mussten bereits beim Lasern der Blechabwicklungen genau positioniert sein, um nach dem Kanten ohne Nacharbeit an dem empfindlichen Material exakt zu den verbauten Elementen zu passen. Da wir keinen Laser hatten, und die Grob-Stahlblech-Abkante in unserer Werkstatt für so diffizile Arbeiten nicht geeignet war, war die Konstruktion der Gehäuse (mit mehreren Abänderungen wegen Änderungen an der zu verbauenden Hardware) mit viel Fahrerei und Kontakt zu sehr hilfreichen Mitarbeitern anderer Firmen verbunden, in deren Verlauf mir klar wurde, dass wirklich gute Abwicklungen immer sowohl vom verwendeten Material, der Materialdicke als auch - und vor Allem - von der Maschine abhängen, mit der das Blech schlussendlich gekantet wird. Jeder kennt die Abzugstabellen, die für bestimmte Materialien, Blechdicken und Kantwinkel(bereiche) Abzugswerte vorgeben, die angenäherte Abwicklungslängen ermöglichen ... in Tabellenbüchern, als Schiebe-Dingse oder als Ausdruck an der Wand oder in einem Ordner ... reichen für 08/15-Abwicklungen ohne größere Ansprüche durchaus aus, sind jedoch nicht wirklich benutzerfreundlich, und die erzeugten Abwicklungen stimmen eben leider doch "nur so ungefähr". Daher hatte ich irgendwann Ende der 90er Jahre die Idee, es müsse doch möglich sein, im CAD irgendwie das Verhalten der neutralen Faser eines gekanteten Bleches nachzustellen, und damit dann irgendwie - wie, darüber war ich mir damals noch nicht im Klaren, aber über die Zeit seit dem habe ich doch Einiges dazugelernt - automatisch eine Abwicklungslänge zu erhalten. Bei einem sehr frühen gedanklichen Ansatz (der allerdings komplett fehlschlug) ging ich davon aus, dass bei einer Kantung das Material im umgeformten Bereich innerhalb und außerhalb des Bogens der neutralen Faser doch bestimmt die gleiche Fläche einnehmen würde - wie es ja vor der Kantung auch war. Long story short: interessantes geometrisches Experiment, aber für das Ziel exakter Abwicklungslängen ein totales Desaster. Allerdings wurde mir durch die detaillierte Beschäftigung mit der Veränderung des Radius der "neutralen Faser" (die ich ab da - für mich und die vorgestellte Methode deutlich sinnvoller - als Abwicklungslinie bezeichnete) im Bereich von Kantungen klar, dass sich genau hier die Lösung befinden müsse. Aber dazu mehr im nächsten Post. Falls dieses Forum für so etwas doch nicht der richtige Ort sein sollte, bitte kurze Nachricht an mich ... ich will ja mit meiner lahmarschigen und weitschweifigen Art nicht unwissentlich gegen irgendwelche Forums-Regeln verstoßen. Oder - Gott bewahre - Leute langweilen Grüße
Gernot  ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future [Edit 1] Typo [Diese Nachricht wurde von ArCADe-Spieler am 29. Okt. 2026 editiert.] Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
Hochvakuum
Mitglied
Dipl.-Ing. Maschinenbau
Beiträge: 227
Registriert: 30.03.2016 Inventor 2020
|
 erstellt am: 29. Okt. 2026 13:50 <-- editieren / zitieren --> Unities abgeben: Nur für ArCADe-Spieler 
Moin, meiner Meinung nach ist "exakt" schwierig.
Man kann ja vieles durch Maschinenparameter oder Berechnung beeinflussen.
Meine Erfahrung hat gezeigt, das das Halbzeug je nach Charge unterschiedliche Ergebnisse bringen kann. Meistens egal.
In meinen Fällen Losgrößen im 4 stelligen bereich. Da fällt sowas auf.
Da hilft nur noch probieren.
Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
ArCADe-Spieler
Mitglied
Metallbautechniker
Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|
 erstellt am: 30. Okt. 2026 13:53 <-- editieren / zitieren --> Unities abgeben:
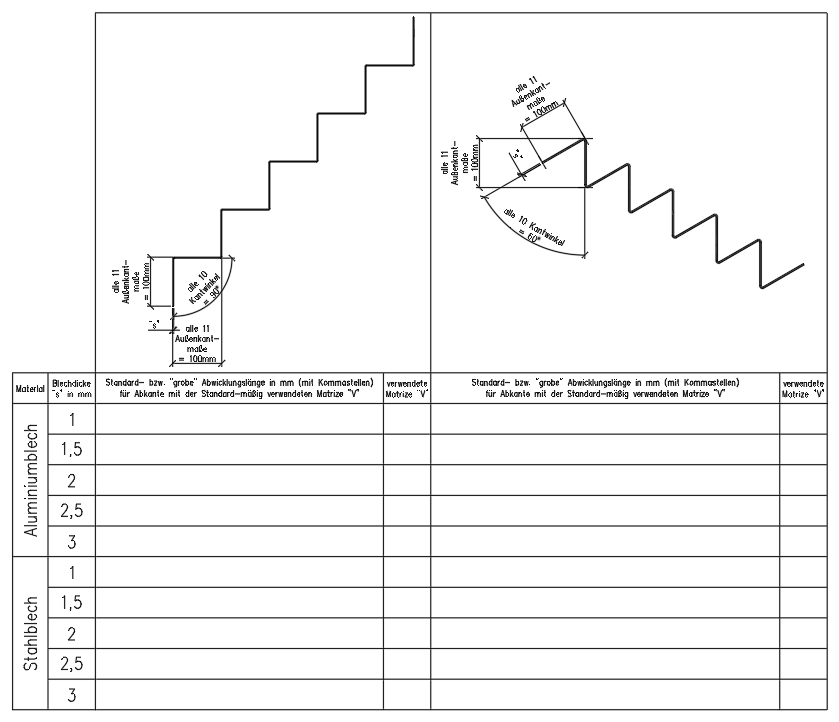
Hallo Hochvakuum, hallo Gemeinde, okay, der Begriff Hochvakuum führt in Bereiche der Technik, wo mein Verhältnis zu "exakt" und notwendigen Toleranzen wohl nicht mehr ausreichend ist. Für mich bedeutet "exakt" halt, dass ich z.B. verschiedene, mehrfach in unterschiedlichen Richtungen abgekantete Teile mit Nuten und Nasen oder Schraub- oder Nietlöchern ohne Nachbiegen zusammenbauen kann, wobei sich die Nasen zwangfrei in die entsprechenden Nuten schieben lassen und Schraub- und Nietlöcher zentrisch (für Blechschrauben) oder sogar deckungsgleich (für Maschinenschrauben oder Niete) übereinander liegen, dass Außenkonturen die geplanten Maße nicht überschreiten, dass die Konturen/Kanten/Flächen von Verwahrungen oder Rahmen oder Gehäusen an Ecken zueinander passen, auch wenn die sich treffenden Konturen eben nicht das gleiche Kantbild haben oder nicht rechtwinklig auf die Ecken zulaufen. Ich erhebe auch nicht den Anspruch, dass die mit meiner Methode erzeugten Kantbilder wirklich 100%ig der physischen Realität entsprechen, da ich z.B. nur mit kreisbogenförmigen Abrundungen der Innen- und Außenkontur und der Abwicklungslinie arbeite, obwohl ich mir bewusst bin, dass die tatsächlich erzeugten Oberflächen keine mathematisch/geometrisch perfekten zylindrischen Flächen sind und der Verlauf der mit FEM vielleicht hochgradig detailiert zu ermittelnden neutralen Faser erheblich von meiner Abwicklungslinie abweicht. Dennoch ist das Ergebnis meiner Methode den Anforderungen in meinem (Metallbauer-)Arbeitsumfeld immer mehr als ausreichend gerecht geworden. Intern arbeiten die von mir entwickelten parametrischen Blöcke zwar mit den im AutoCAD maximal einstellbaren 8 Kommastellen, die Anzeige der Abwicklungslänge habe ich jedoch - der hier erreichbaren Fertigungsgenauigkeit entsprechend - auf eine Nachkommastelle beschränkt ... bei Bedarf im entsprechenden Bemaßungsstil oder dem Maß selbst problemlos anpassbar oder direkt messbar. Zusätzlich sollte ich wohl noch näher darauf eingehen, was genau ich als Basis meiner Methode wirklich verwende ... Materialwissenschaft zählt von meiner Seite her z.B. nicht dazu. Ganz grundlegend "ermittle" ich selbst nämlich gar nichts, sondern verwende nur Daten, die in der einen oder anderen Form von anderen (den Programmierern der Software der CNC-Abkant-Maschinen, den Erstellern der Tabellen mit Abzugswerten) vorgegeben werden. Und nach meinem Verständnis betrachten die z.B. die Schwankungen in der Materialqualität auch nicht, sondern geben für jeweils eine Materialart, eine Blechdicke und eine Werkzeug-Kombination aus Matrize ("V") und Schwert (höchstwahrscheinlich) empirisch ermittelte und an das statistische Mittel (hoffentlich) vieler Versuche angenäherte Werte vor. Da mir bisher nur Maschinen begegnet sind, bei denen die Berührungskante des Schwertes mit dem Blech immer die gleiche Geometrie hatte, konnte diese für die Ermittlung der maschinenspezifischen Abwicklungslängen unberücksichtigt bleiben. Sollten hier Unterschiede bestehen, die die Abwicklungslängen und die Endform der Kantteile beeinflussen, müsste auch die Art des verwendeten Schwertes erfasst werden. Erfasst werden muss allerdings auf jeden Fall die Art der eingesetzten Matrize - des V's - da die Breite und Form der Öffnung, in die das Blech durch das Schwert gedrückt wird, die Abwicklungslänge und die Endform des Kantteils beeinflussen. Als Voraussetzung für die Erstellung eines parametrischen Blockes für die automatische Ermittlung der Abwicklungslänge gebe ich für die zu betrachten gewünschten Materialien (hier: Alu- und Stahlblech) und Blechdicken (hier: von 1mm bis 3mm in 0,5mm-Schritten) für jede unterschiedliche Maschine eine vorbereitete Tabelle (siehe Anhang) in die Kanterei, die gemäß der beiden vorgegebenen Kantbilder für jede Tabellenzeile ausgefüllt werden muss. Die insgesamt 11 Außenkantlängen mit 10 Kantungen dienen ausschließlich der Erhöhung der letztendlich erreichbaren Genauigkeit um eine Dezimalstelle, weil die Maschinen die Abwicklungslängen nur auf eine Kommastelle gerundet auswerfen. Mit Zugriff auf die internen Rechenwerte der CNC-Programmierung oder theoretisch z.B. 100 Kantungen ließe sich wohl eine weitere Steigerung der Genauigkeit erreichen, aber erstens habe ich diesen Zugriff nicht und zweitens hat (mir) die so erreichbare Genauigkeit bisher immer ausgereicht. Und natürlich ist es auch möglich, die entsprechenden Abwicklungslängen mit Hilfe der Abzugswerte aus den erwähnten Tabellen zu errechnen, die Tabelle auszufüllen und dann auf dieser Basis weiterzuarbeiten. Ein wichtiger Hinweis: es muss vorab mit der Kanterei abgeklärt werden, ob mit Innen- oder Außenkantmaßen gearbeitet wird. In meinem Berufsleben ist mir bisher nur eine Firma begegnet, die anfangs mit Innenkantmaßen gearbeitet hat, da diese jedoch nur angenähert geprüft werden können, wurde auch dort später auf die Verwendung von Außenkantmaßen umgeschwenkt. Mein Verfahren funktioniert - mit entsprechenden Anpassungen - für beide Varianten, da sich (für mich) jedoch die Verwendung von Außenkantmaßen als die bessere etabliert hat, basieren meine Blöcke und meine weiteren Erklärungen auch darauf. Hierbei werden diese Außenkantmaße bei Innenkantwinkeln von 180° bis 90° an den Schnittpunkten der benachbarten Blechflächen der Kantung gemessen, während sie bei spitzwinkligen Innenkantwinkeln kleiner 90° tangential an der gerundeten Außenseite der Kantung gemessen werden, wobei die eigentliche Maßlinie immer parallel zur bemaßten Blechfläche liegt. Auch bei benachbarten, gegensinnigen Kantungen (siehe Tabelle im Anhang) funktioniert die Bemaßung der Kantmaße entsprechend, nur wechselt hier die Außenseite der Kantung vom einen Maßpunkt des Kantmaßes zum anderen. Eines der größten Probleme bei der sauberen Bearbeitung von Blechabwicklungen ist es, wenn die Querschnitte der Kantbilder mit scharfkantigen Ecken anstelle gerundeter Konturen dargestellt werden. Aber dazu mehr beim nächsten Mal. Grüße
Gernot ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
archtools
Mitglied
Beiträge: 1110
Registriert: 09.10.2004 Entwickler für AutoCAD, BricsCAD u.a., alle Systeme
|
erstellt am: 31. Okt. 2026 13:25 <-- editieren / zitieren --> Unities abgeben: Nur für ArCADe-Spieler
Zitat:
Original erstellt von ArCADe-Spieler:
Eines der größten Probleme bei der sauberen Bearbeitung von Blechabwicklungen ist es, wenn die Querschnitte der Kantbilder mit scharfkantigen Ecken anstelle gerundeter Konturen dargestellt werden.
Ich programmiere selbst hin und wieder mal einigermaßen komplexe Blechabwicklungen für parametrisch definierte Teile, bei denen aber eine Genauigkeit von einem halben Millimeter in der Regel durchaus ausreicht. Die Bleche sind meistens 2 bis 3 mm stark, und werden teilweise gebogen und gekantet. Der Kantabzug wird in Abhängigkeit vom Kantwinkel ganz simpel pauschal als Erfahrungswert berücksichtigt. Warum stört bei Dir die Abbildung der Kante mit einer scharfen Ecke? Wird bei Dir die Abwicklung direkt aus der Darstellung erzeugt? Bei mir ist die Darstellung des Fertigprodukts in 3D und als Abwicklung in 2D eigentlich nur ein Abfallprodukt, die eigentlich relevanten Daten werden vom Programm als Fräsdaten für CNC Maschinen ausgegeben. Ob die Kantungen scharfkantig dargestellt werden, oder realistisch gerundet, spielt da keine Rolle. Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
ArCADe-Spieler
Mitglied
Metallbautechniker
Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|
erstellt am: 02. Nov. 2026 14:48 <-- editieren / zitieren --> Unities abgeben:
Hallo Tom, hallo Gemeinde, was mich an der scharfkantigen Darstellung stört, klingt in gewisser Weise bereits in der von mir versuchten, genauen Beschreibung der Außenkantmaß-Bemaßung an ... und hier insbesondere betroffen sind spitzwinklige Kantungen, bei denen sich das Kantmaß eben nicht auf einen virtuellen Schnittpunkt zweier, der Kantung benachbarter Blechflächen bezieht, sondern auf die Außenseite der an der Kantung entstehenden Rundung. Für stumpf- bis rechtwinklige Kantungen stellt auch für mich die scharfkantige Darstellung kein Problem dar - ich empfinde sie nur als unschön. Bei spitzwinkligen Kantungen jedoch ist diese Darstellung nicht nur offensichtlich falsch, sondern kann(!) nicht korrekt bemaßt werden, was bei einigen Anwendungen (zumindest in meinem Tagesgeschäft) tatsächlich schon zu Problemen bei der Montage geführt hat, weil der resultierende Maßfehler Schraublöcher an anderer Stelle der Kantteile erheblich verschoben hat. Ich beziehe mich mit meiner Methode auch nur auf die Erfahrungswerte anderer: die von CNC-gesteuerten Abkanten ausgeworfenen Abwicklungslängen bzw. die Abzugswerte aus entsprechenden Tabellen. Und ich schränke es bewusst auf "Abkanten" ein, da meine Methode bei Biegemaschinen nicht so recht zu funktionieren scheint ... zumindest waren bei den bisher zwei Versuchen, sie auf z.B. Schwenkbiegemaschinen anzuwenden, die Ergebnisse nicht konsistent genug, um sie im Tagesgeschäft bedenkenlos anwenden zu können. Da in den Firmen, in denen ich bisher beschäftigt war, die Zeichnungen hauptsächlich in 2D ausgeführt/erstellt wurden/werden, und es nur für z.B. das Fräsen von Tiefziehformen für bombierte Acryl-Hauben oder für die Konstruktion von Schweißvorrichtungen für 3D-Gitterkonstruktionen oder 3D-Konstuktionen von Shifter-Profilschnitten an Walmdächern oder Pyramiden überhaupt notwendig war, die Zeichnung in 3D auszuführen, war auch das Ziel der Beschäftigung mit Abwicklungen vor Allem eine praktikable Lösung für 2D-Konstruktionen zu finden. 3D-Konstruktionen sind in bestimmten Bereichen hilfreich und sogar notwendig (z.B. Rohrleitungs- und Behälterbau, Fahr- und Flugzeugbau), und helfen, Kollisionen zu vermeiden, oder die mehrfache Belegung des selben Raumes durch verschiedene, aufeinander folgende Gewerke zu vermeiden. Und häufig sind sie auch ansehnlich oder sogar schön, aber auf einer gewissen "low level"-Ebene sind sie nur nutzloser Schnickschnack, und sollen wohl mehr der Befriedigung der Eitelkeit von Architekten oder irgendwelchen Managern als praktischen Zwecken dienen. Natürlich kann eine 3D-gerenderte Visualisierung auch zur frühen Varianten-Findung dienen, ohne dass auch nur ein Kunststoffmolekül, ein Blech oder sonst ein Baumaterial bewegt werden musste, aber häufig scheint mir der notwendige Aufwand dafür in keinem Verhältnis zum Nutzen zu stehen. Nichts desto trotz mache ich sehr gern 3D-Konstruktionen - so sie denn notwendig oder hilfreich sind. Für Abwicklungen von Kantteilen waren sie für mich jedoch noch nie notwendig, da alle diesbezüglich notwendigen Konstruktionsschritte problemlos mittels 2D-Ableitungen/-Ansichten realisierbar waren. Aus Spaß an der Sache habe ich dann manche der aufwändigeren tatsächlich in 3D "nachgebaut", aber auch dies war eigentlich nie notwendig, sondern diente mehr meiner ästhetischen Befriedigung darüber, eine anspruchsvolle Abwicklung erfolgreich abgewickelt(! ) zu haben. Aber weiter im Text:
Für die Erzeugung exakter (gedanklich bitte die Einschränkung betreffs Metallbau <-> Hochvakuum immer im Hinterkopf behalten) Abwicklungen, hatten sich recht früh einige grundlegende Annahmen/Hoffnungen und Bedingungen herauskristallisiert:
Die Erzeugung bzw. Ermittlung der Abwicklungslänge sollte über die Abrundung der Mittellinie mit einem über den gesamten betrachteten Kantbereich (Innenkantwinkel 180° bis ca. 60°) konstanten Radius erfolgen, wodurch diese von der Mittel- zur Abwicklungs- oder Kantlinie "mutiert".
Ebenso sollte die Abrundung der Innen- und Außenkontur des Kantteils (wie oben erwähnt, durchaus abweichend von der physischen Realität) mit über den gesamten Kantbereich konstanten Radien erfolgen, und zwar so, dass die Blechdicke (wieder physisch nicht korrekt, aber praktikabel) über den gesamten Verlauf des Kantteils konstant dargestellt würde. Anfangs ging es auch noch nicht um die Erstellung von parametrischen Blöcken, sondern darum, die entsprechenden Radien zu ermitteln und als Schaltflächen in einem eigens dafür angelegten Werkzeugkasten abzulegen, die für die Abrundung der Abwicklungs-Polylinie und der Innen- und Außenkonturen genutzt werden konnten ... dieser Werkzeugkasten ist tatsächlich noch heute Bestandteil meiner AutoCAD-GUI und wird - parallel zu den (leider immer noch recht wenigen) parametrischen Blöcken - nahezu täglich genutzt. Allerdings eigentlich nur deshalb, weil ich noch nicht dazu gekommen bin, die parametrischen Blöcke für alle gedachten/gewünschten Kantbilder zu erstellen ... die Richtung der Kantungen muss halt bereits grundlegend stimmen, da die von mir gefundene Methode keinen "Überschlag" einer Kantung ermöglicht ... eine Kantung nach links bleibt in meinen Blöcken immer eine Kantung nach links ... maximal mit 180° Innenkantwinkel (was den Blöck "zerstört"), aber eben nie eine Kantung nach rechts. Natürlich können mehrere dieser Blöcke kombiniert und die jeweils einzeln ermittelten Abwicklungslängen aufaddiert werden, aber dann ist es häufig einfacher, schneller und genauer (wegen der impliziten Rundungsfehler der Einzelblöcke), die Konturen und die Abwicklungslinie als Polylinien zu zeichnen und mittels des Werkzeugkastens abzurunden. Nach Anklicken der fertig mit dem korrekten Radius abgerundeten Abwicklungslinie kann dann im mittels Strg+1 aufgerufenen Eigenschaftsfenster die Abwicklungslänge unter der Länge der Polylinie abgelesen werden. Dass es bei den im vorvorigen Absatz getroffenen Festlegungen über einen Kantbereich von 120° (180° bis 60° Innenkantwinkel) so gut funktioniert, wie es das tut, ist für mich noch immer ein kleines Wunder, und könnte eventuell eine Aufgabenstellung für eine Lehrabschluss- oder gar Masterarbeit sein, herauszufinden, WARUM und WIE es überhaupt funktioniert. Mein technisches und mathematisches Wissen reicht für eine fundierte Erklärung nicht aus, ich hatte nur bestimmte Vorstellungen, wie es funktionieren sollte und könnte, und es ist mir tatsächlich gelungen, etwas Funktionierendes zusammenzubosseln. Im zweiten Schritt - nach dem Rücklauf der in der Kanterei ausgefüllten Tabelle aus meinem letzten Post - muss nun für jede Kombination aus Material, Blechdicke und Matrize (das Schwert blieb - wie oben erwähnt - außen vor, kann jedoch bei Bedarf als weitere "Dimension" des Wertefeldes durchaus mit aufgenommen werden) der Rundungsradius für die Abwicklungslinie ermittelt werden. Hierfür betrachte ich den Längenunterschied zwischen einer fiktiven scharfkantigen und der 90°-Abwicklungslänge aus der Tabelle. Die übermittelte Abwicklungslänge wird für eine einzelne 90°-Kantung separiert und von der Länge der fiktiven scharfkantigen Abwicklungslänge für die betrachtete Blechdicke abgezogen. Das Ergebnis durch (2-Pi/2) geteilt, um den Radius für den 90°-Bogen der übermittelten Abwicklungslänge zu errechnen. Okay, zu schnell bzw. zu kurz beschrieben zum Nachvollziehen ... kein Problem: in der Excel-Tabelle im Anhang habe ich die Entwicklung der Gleichungen als Kommentare aufgestrippt ... auch um es selbst im Falle einer Weiterbearbeitung des ganzen Themas nachvollziehen zu können. In der Excel-Datei habe ich einmal für unterschiedlich dickes Alu-Blech die verschiedenen Werte zusamengestellt ... für eine Abkante hier im Betrieb. Es handelt sich um eine Excel97-Datei ohne Makros u.ä. ... nach dem Download die Endung ".txt" im Dateinamen löschen, um sie wirklich als Excel-Datei öffnen zu können. Die eigentliche Werte-Tabelle in der Excel-Datei enthält - sozusagen als kleinen Teaser - bereits die Abrundungsradien für die innere Kontur des gekanteten Teils des Bleches ... deren Entwicklung gehen wir allerdings erst beim nächsten Mal an Grüße
Gernot ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future [Edit 1] Typos und eine kleine Ergänzung ... in meinen Blöcken habe ich die Abwicklungslinie als Kantlinie bezeichnet, und möchte diesen Begriff daher bereits hier erwähnen, damit er nicht später - ohne erkennbare Zugehörigkeit - eventuell für Verwirrung/unnötige Nachfragen sorgt [Diese Nachricht wurde von ArCADe-Spieler am 02. Nov. 2026 editiert.] [Edit 2] ein "die" fehlte [Diese Nachricht wurde von ArCADe-Spieler am 03. Nov. 2026 editiert.] [Edit 3] in der Exceltabelle hatte ich bei drei Formeln versäumt, das "-l" auch hinzuschreiben ... die hochgeladene Datei nur mit der korrigierten überschrieben [Diese Nachricht wurde von ArCADe-Spieler am 03. Nov. 2026 editiert.] Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
ArCADe-Spieler
Mitglied
Metallbautechniker
Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|
erstellt am: 04. Nov. 2026 14:23 <-- editieren / zitieren --> Unities abgeben:
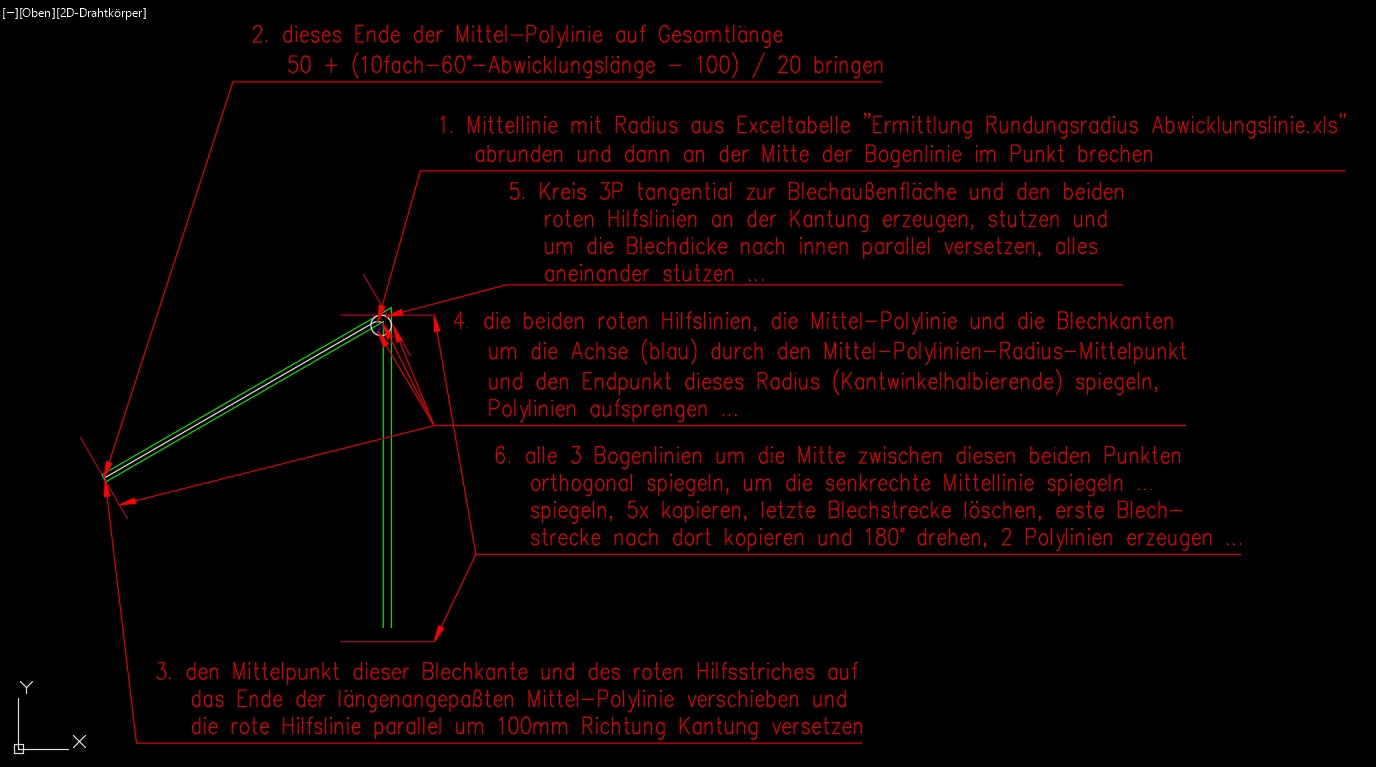
Hallo Gemeinde, für die Ermittlung der Radien für die Innen- und Außenkontur des Kantteils ist es mal wieder notwendig, ein Wenig "von hinten durch die Brust ins Auge" zu denken. Die Abrundung mit dem korrekten Radius ist eigentlich nur auf der Außenseite von spitzwinkligen Kantungen mit Innenkantwinkel kleiner 90° wirklich bedeutsam, bei stumpf- oder rechtwinkligen Kantungen und auf der Innenseite ist sie eigentlich nicht erforderlich, sieht aber - meiner Ansicht nach - deutlich besser und stimmiger aus. Da mir bisher als minimal ausführbarer Innenkant(!)winkel immer 60° angegeben wurde, habe ich das zweite Kantbild in der Werte-Erfassungstabelle auch genau dafür angelegt. Wahrscheinlich gibt es auch Matrizen/V's, mit denen engere Innenkantwinkel möglich sind, aber die Standardausstattung war bisher immer auf die 60° ausgelegt und deshalb war dies für mich auch die Untergrenze des zu betrachtenden Kantwinkelbereichs. Eben weil der Weg zu den Abrundungsradien mathematisch bzw. in Excel recht aufwändig wäre, habe ich mir bisher nie die Mühe gemacht, dieses Konstrukt in Excel nachzubauen, obwohl es - realistisch betrachtet - die Ergänzung weiterer Blechdicken oder die Umstellung für andere Kant-Maschinen erheblich beschleunigen würde ... ich habe so das Gefühl, mit genau dieser - hier erstmals so deutlich ausformulierten - Begründung werde ich es in nächster Zeit doch angehen ... aber das wäre dann auch erst in einem späteren Post dran. Daher erst einmal zur bisher praktizierten Methode: Man (okay, frau auch ) zeichnet als Erstes die scharfkantige Darstellung einer 60°-Kantung der aktuell zu betrachtenden Blechdicke inklusive "Mittellinie" - zumindest diese als Polylinie. Gemäß der ersten Vorgabe aus meinem letzten Post rundet man diese scharfkantige Mittellinie nun mit dem für die 90°-Kantung ermittelten Radius für die Abwicklungs- bzw. Kantlinie ab. Nun bricht man diese Polylinie am Mittelpunkt des entstandenen Rundungs-Bogens. Jetzt ein Wenig Mathe: um die Länge der Abwicklungslinie vom Blech-Rand bis zum Scheitelpunkt der ersten Kantung (dem Punkt des soeben angewandten "Brechen an Punkt") zu ermitteln, ziehen wir von der durch die Kanterei übermittelten Abwicklungslänge für die zehn 60°-Kantungen 2x 50mm ab, teilen diesen Wert durch 20, und addieren zum Ergebnis dieser Division wieder 50mm ... oder - entsprechend dem Verfahren bei der 90°-Kantung - wir addieren 900mm und teilen dann dieses Ergebnis durch 20 ... das Ergebnis des jeweiligen Rechenweges ist dasselbe. Mit diesem Längenwert rufen wir nun in AutoCAD den Befehl LÄNGE auf, geben G für Gesamt ein, dann den soeben ermittelten Längenwert (natürlich in AutoCAD-Schreibweise mit Punkt anstelle des Dezimal-Kommas) und klicken dann das gerade Ende der gebrochenen, einseitig abgerundeten Abwicklungslinie an. Damit haben wir den Rand des Bleches bzw. den Anfangspunkt der Abwicklungslinie definiert. Nun durch diesen Endpunkt der Abwicklungslinie eine kurze Linie senkrecht zum geraden Stück der Abwicklungslinie zeichnen und diese Linie in Richtung der ersten Kantung parallel um 100mm versetzen. Die erste kurze und die 100mm parallel versetzte kurze Linie um die Winkelhalbierende der ersten Kantung spiegeln. An den beiden kurzen Hilfslinien direkt an der ersten Kantung und der gezeichneten Außenfläche des Bleches einen Kreis mit 3Punkten (3P) jeweils tangential auf die drei Linien erzeugen. Dieser Kreis hat den gesuchten Abrundungsradius für die Außenkontur der Kantung. Den erzeugten Kreis und die gezeichneten Außenflächen des Bleches aneinander stutzen, den erhaltenen Bogen um die Blechdicke nach innen parallel versetzen, auch die Innenflächen an diesem Innenradius stutzen, das Ganze nach Bedarf kopieren, spiegeln ... erweitern. Das Bild im Anhang beschreibt den Vorgang für die Erzeugung der 10-Kantungen-Zickzack-Darstellung ... direkt aus dem Modellbereich, weil ich dort Farben erwähne ... sollte verständlich sein. Und beim nächsten Mal dann entweder zu den parametrischen Blöcken, oder zur Aufbereitung der 60°-Kantung in Excel ... mal schauen, worauf ich Lust habe  Grüße
Gernot ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future [Edit 1] keine Änderung, nur Ausdruck meiner Verwunderung darüber, dass in einem deutschen Forum sogar ein in einem Upload-Dateinamen korrekt verwendetes "ß" als Sonderzeichen behandelt und dann ausgerechnet durch nur ein "s" ersetzt wird ... ts-ts-ts [Diese Nachricht wurde von ArCADe-Spieler am 04. Nov. 2026 editiert.] Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
ArCADe-Spieler
Mitglied
Metallbautechniker
Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|
erstellt am: 13. Nov. 2026 12:01 <-- editieren / zitieren --> Unities abgeben:
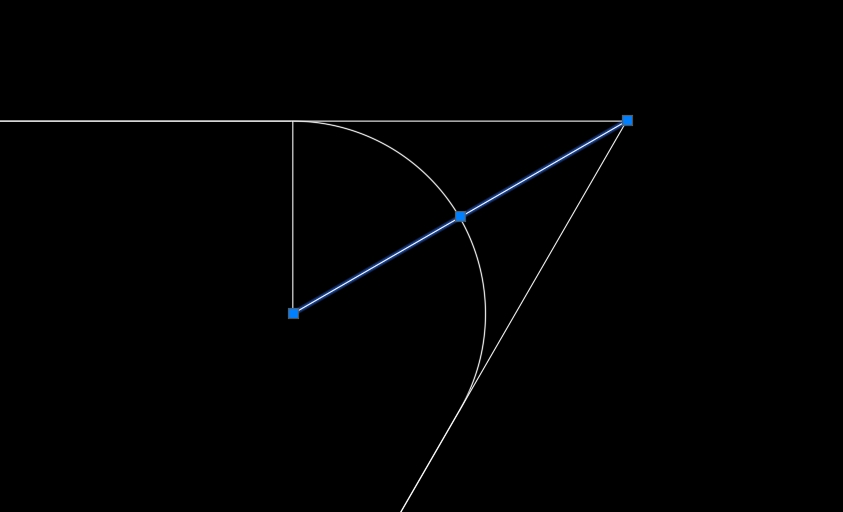
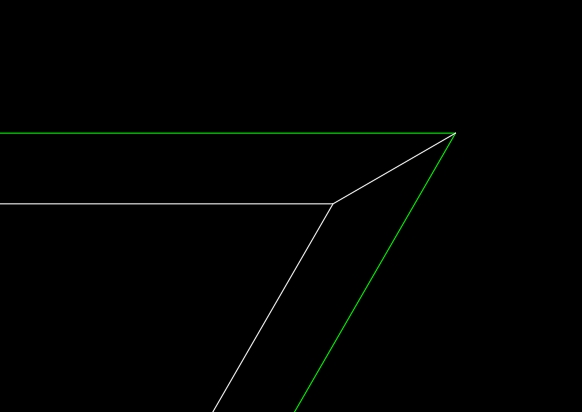
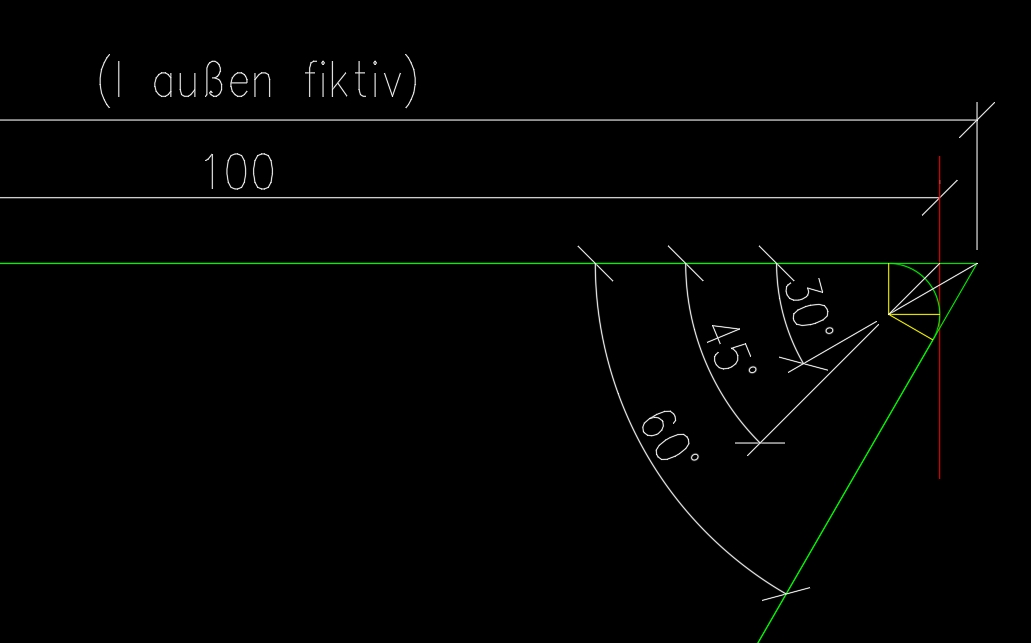
Hallo Gemeinde, da auf dem Weg zu parametrischen Blöcken die Ermittlung der Abrundungsradien für die Innen- und Außenkonturen des Kantteils der nächste logische Schritt ist, das im vorigen Post beschriebene geometrische Verfahren zur Ermittlung des Außenradius zwar funktioniert, jedoch mühsam und für jede einzelne Kombination aus Material, Blechdicke und Werkzeugen erneut auszuführen ist, was ja nun wirklich nicht "bequem" ist, habe ich mich doch entschlossen, als Erstes die geometrische Lösung in Excel abzubilden, um dem geneigten Leser ein einfach nutzbares Hilfsmittel an die Hand zu geben. Die mathematische Aufarbeitung des im letzten Post beschriebenen, geometrischen Verfahrens, um den Rundungsradius für die Außenkontur zu ermitteln, wird ein kleiner Ausflug in die Gefilde der Trigonometrie ... könnte also für manche weniger interessant werden - dann einfach nur die Excel-Tabelle im Anhang (des nächsten Posts) benutzen und diesen Post hier getrost ignorieren. Hierbei helfen uns allerdings einige Besonderheiten, die ausschließlich im gleichseitigen ebenen Dreieck gelten (alle Eckwinkel = 60°, alle Dreiecksseiten gleich lang). Insofern beschleicht mich sogar ein Wenig das Gefühl, dass die Festlegung des kleinsten Kantwinkels auf genau 60° vielleicht nicht zufällig geschah, sondern entweder der praktischen Erfahrung eines Handwerksmeisters oder den Gedanken eines Ingenieurs entsprang, die sich bereits intensiver mit dem Thema beschäftigt hatten ... und dass meine stolpernden Schritte hier eigentlich nur die Nachvollziehung bereits längst gedachter Gedanken sind. Sei's drum, da mich das Thema interessiert und ich - wie oben "begründet" - alle Teilschritte für die Umsetzung in Excel aufdröseln will, damit eben die Ergänzung weiterer Blechdicken oder anderer Materialien oder anderer Werkzeuge (Matrize, Schwert) oder die Umstellung für eine andere Maschine effizienter vonstatten gehen können, gehen wir's an. Um das Ganze ein Wenig besser handhabbar zu machen, betrachten wir wieder ein Kantteil mit nur einer 60°-Kantung und beiderseits 100mm Außenkantmaß ... in der von mir verwendeten Schreibweise "100\60°/100" ... die 10fach-60°-Zickzack-Kantung wäre demzufolge "100\60°/100/60°\100\60°/100/60°\...". Wie bereits im vorigen Post beschrieben, separieren wir die von der Kanterei übermittelte 10fach-60°-Abwicklungslänge (L 10x60° Kanterei) für die Abwicklungslänge von der Blechkante bis zum Scheitelpunkt der ersten Kantung: (l abw) = (L 10x60° Kanterei)+900)/20 Hier verwende ich nur für die 10fach-Kantungen den Großbuchstaben "L", während der Kleinbuchstabe "l" sich hier ausschließlich auf den Bereich vom Blechrand bis zum Scheitelpunkt der ersten 60°-Kantung bezieht, also "100\30°" ... im Gegensatz zur Bearbeitung bei der 90°-Kantung, wo "l" sich auf "100\90°/100" bezog! Der nächste Schritt besteht darin, die Kantenlänge der fiktiven scharfkantigen Mittellinie (l Mitte fiktiv) zu ermitteln, weil wir aus dieser die Kantenlänge der scharfkantigen Darstellung der Außenkontur (l außen fiktiv) ermitteln können, aus der wiederum der gesuchte Radius (R außen) ermittelt werden kann ... aber ein Schritt nach dem anderen. Da nur im ebenen gleichseitigen Dreieck z.B. die Verbindungslinie vom Mittelpunkt des Abrundungsradius (R abw) der Abwicklungslinie zur Spitze der fiktiven scharfkantigen Mittellinie (l Mitte fiktiv) den Abrundungsbogen genau an ihrem eigenen Mittelpunkt schneidet, ergibt sich für die Verlängerung des geraden Teils der einseitig an der Kantung abgerundeten und an der Winkelhalbierenden der ersten Kantung gebrochenen Abwicklungslinie bis zum Scheitelpunkt der fiktiven scharfkantigen Mittellinie (Skizze1): (l Mitte fiktiv) - (l abw gerade) = cos30°*2*(R abw) Wegen (U abw 360°) = 2*Pi*(R abw) für den Vollkreis, ergibt sich die Bogenlänge für die Abrundung der gebrochenen Abwicklungslinie aus: (U abw 60°) = Pi*(R abw)/3 Diese Bogenlänge ziehen wir von der ganz oben ermittelten Abwicklungslänge von der Blechkante bis zum Scheitelpunkt der ersten Kantung ab und addieren die oben erarbeitete Verlängerung: (l Mitte fiktiv) = ((L 10x60° Kanterei)+900)/20 - Pi*(R abw)/3 + cos30°*2*(R abw) Wieder nur im ebenen gleichseitigen Dreieck gilt, dass entlang der Winkelhalbierenden der ersten Kantung gemessen, der Abstand von der Spitze/dem Scheitelpunkt der fiktiven scharfkantigen Mittellinie zum entsprechenden Punkt der fiktiven scharfkantigen Darstellung der Außenkontur des Kantteils der Blechdicke (s) entspricht (Skizze2). Demzufolge ergibt sich für die Seitenlänge dieser fiktiven scharfkantigen Darstellung der Außenkontur des Kantteils: (l außen fiktiv) = (l Mitte fiktiv) + cos30°*(s) Ab jetzt geht's nur noch um die Außenkontur ... also (l außen fiktiv), (R außen), (l außen gerade) usw. usf. Nun wird also der Radius gesucht, der die 60°-Ecke aus (l außen fiktiv) so abrundet, dass der mit dem Außenkantmaß zu messende Quadrantenpunkt des Abrundungsbogens genau 100mm von der Blechkante liegt. Hierfür gibt es jetzt zig mögliche Lösungswege. Infinitesimalrechnungen, quadratische Gleichungen ... Da ich einfache, nachvollziehbare Lösungen mit nur einem eindeutigen Ergebnis definitiv bevorzuge, habe ich mich nach längerer Betrachtung der Geometrie für folgenden Weg entschieden: für den Mittelpunkt des Abrundungsradius der Außenkontur der Kantung gelten zwei sehr einfache Bedingungen (Skizze3): 1.) er liegt auf der 30° zu (l außen fiktiv) verlaufenden Winkelhalbierenden der ersten Kantung, genau 2*(R außen) von der Spitze/dem Scheitelpunkt der ersten Kantung der fiktiven scharfkantigen Darstellung der Außenkontur des Kantteils 2.) er liegt auf der 45° zu (l außen fiktiv) verlaufenden Winkelhalbierenden des 90°-Bogens der Abrundung der Außenkontur bis zum zu messenden Quadrantenpunkt, der durch die kurze 100mm-Linie bestimmt wird, und zwar entlang dieser Winkelhalbierenden gemessen genau (R außen)/cos45° vom Schnittpunkt der 100mm-Linie mit (l außen fiktiv) Da sowohl die 100mm als auch (l außen fiktiv) bekannt sind, können wir beide Gleichungssysteme für den Mittelpunkt des Abrundungsradius der Außenkontur des Kantteils gleich setzen und nach (R außen) umstellen. Hierfür betrachten wir das Ganze nur entlang von (L außen fiktiv), konzentrieren uns also als gemeinsamen Punkt beider Gleichungssysteme auf den Punkt, der in Richtung der Blechkante genau (R außen) vor der 100mm-Linie liegt: (l außen fiktiv) - cos30°*2*(R außen) = 100 - (R außen) | -(l außen fiktiv) +(R außen) und ein Wenig "netter" sortieren (R außen) - cos30°*2*(R außen) = 100 - (l außen fiktiv) | links (R außen) ausklammern und wieder ein Wenig sortieren (R außen) * (1 - 2*cos30°) = 100 - (l außen fiktiv) | /(1 - 2*cos30°) Code:
100 - (l außen fiktiv)
(R außen) = ----------------------
1 - 2*cos30°
Da (l außen fiktiv) zwingend größer als 100mm ist, und 2*cos30° = 2*SQR(3)/2 = 1,73205080... und sich somit über und unter dem Bruchstrich jeweils negative Teilergebnisse ergeben, ist das Gesamtergebnis für (R außen) wiederum positiv ... wie positiv ... natürlich könnte man die Terme über und unter dem Bruchstrich auch so tauschen/darstellen, dass sich jeweils sofort positive Werte ergeben (oben (l außen fiktiv) - 100 und unten 2*cos30° - 1, was am Verhältnis von Dividend und Divisor nichts ändern würde), aber ich finde es gut, wenn man das Ergebnis bzw. die Formel dafür logisch aus dem Weg dorthin erkennen kann.
Nun das Ganze noch geschmeidig in die Exceldatei geklimpert ... und fertsch Was mich bei der Erstellung der Wertetabelle in der Exceldatei zunächst ein Wenig verblüfft hat, war der Umstand, dass bei den für AutoCAD mit Dezimal-Punkt anstelle Dezimal-Komma umgeformten Werten geringfügige Abweichungen aufzutreten scheinen ... ABER: zum Einen basiert das gesamte Verfahren auf bereits "nivellierten" Werten, bei denen statistische Abweichungen schon glattgebügelt sind und keine wirkliche Rolle mehr spielen (was man sich durchaus immer mal wieder ins Gedächtnis rufen sollte), und zum Anderen entstehen diese "Fehler" durch die Zerlegung und dadurch wiederum um eine Dezimalstelle verschobene Behandlung der Excel-intern wesentlich genauer berechneten Werte, als es die auf acht Nachkommastellen begrenzten und gerundeten AutoCAD-Werte überhaupt abbilden können ... und die Unterschiede treten immer erst auf den hintersten Nachkommastellen auf, sodass sie für die praktische Anwendung in AutoCAD bzw. bei der physischen Bearbeitung des Bleches keine Rolle spielen werden. Hm, okay, da es mir nicht gelang, die Exceldatei - wie immer als txt-Datei getarnt - zusätzlich zu den drei Skizzen (ich hatte keine Lust, die jetzt noch durch ein Grafikprogramm zu schleusen, um nur ein Bild daraus zu machen) als vierte Datei an diesen Post anzuhängen, werde ich es mit einem weiteren, nur dafür angelegten Post tun ... sorry dafür. Und beim nächsten Mal (also wohl in meinem übernächsten Post) weiter Richtung parametrische Blöcke. Grüße für ein schönes Wochenende
Gernot ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future [EDIT1] Typos [Diese Nachricht wurde von ArCADe-Spieler am 16. Nov. 2026 editiert.] Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
ArCADe-Spieler
Mitglied
Metallbautechniker
Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|
erstellt am: 13. Nov. 2026 12:06 <-- editieren / zitieren --> Unities abgeben:
... und hier nun die Exceldatei ... wie immer das ".txt" nach dem Download aus dem Dateinamen löschen, um sie als Exceldatei starten zu können ... Excel97 (jaja, so alt sind die Ursprünge dieser Datei), keine Makros Schönes WE
Gernot ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
archtools
Mitglied
Beiträge: 1110
Registriert: 09.10.2004 Entwickler für AutoCAD, BricsCAD u.a., alle Systeme
|
erstellt am: 13. Nov. 2026 12:41 <-- editieren / zitieren --> Unities abgeben: Nur für ArCADe-Spieler
Zitat:
Original erstellt von ArCADe-Spieler:
Und beim nächsten Mal (also wohl in meinem übernächsten Post) weiter Richtung parametrische Blöcke.
Hast Du nicht mal Interesse, mein CALScript Programm auszuprobieren, das IMO deutlich mehr Möglichkeiten für Parametrik bietet, und zudem eine nahtlose Integration in Lisp ermöglicht. Das Programm ist kostenfrei. Grundlage der "dynamischen Blöcke" sind dabei simple Skript-Dateien, die vom Programm automatisch in Lisp-Funktionen konvertiert werden, die man auch als Programmierer in eigene Programme einbauen kann. Über die Objektkommunikation zwischen den "dynamischen Blöcken" von CALScript kann man auch einfache animierte Simulationen erzeugen. Und man kann vorhandene Lisp-Funktionen zur Erzeugung parametrisch definierter Bauteile in ein Skript einbauen und damit ohne weitere Programmierung parametrscih änderbare Objekte erzeugen. DWGs mit solchen CALScript-Objekten können an andere Anwender weiter gegeben werden, und die "dynamischen Blöcke" bleiben über ihre Parameter weiter editierbar. Kostenfreier Download von https://www.calscript.com/ Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
ArCADe-Spieler
Mitglied
Metallbautechniker
Beiträge: 488
Registriert: 05.12.2012 Win 11 pro 64bit
ACAD 2022 Vollversion ohne Aufsätze
|
erstellt am: 13. Nov. 2026 13:20 <-- editieren / zitieren --> Unities abgeben:
also wird's wohl eher nur mein "übernächster" Post ... Hallo Tom, hättest Du mir Deine Frage als PM geschickt, und nicht wieder mal als Werbeblock für Deine Programmierarbeit in meinen Thread geschrieben, wäre ich vielleicht sogar interessiert gewesen, Dein Programm auszuprobieren. So frage ich mich angesichts der sehr allgemeinen Aussage in Deinem Werbetext Zitat:
Original erstellt von archtools:
deutlich mehr Möglichkeiten für Parametrik
als was? Und welche? ... und bevor Du mit weiteren Werbeeinblendungen loslegst: diese Fragen kannst Du mir gern per PM beantworten. Ich habe mich vor einiger Zeit ein Wenig mit Lisp-Programmierung befasst, und mag diese Programmiersprache nicht besonders. Dass Du darin fit bist und damit vielleicht sogar Deinen Lebensunterhalt verdienst, ist aller Ehren wert, gehört jedoch nicht in diesen Thread. Insofern reichen mir die Möglichkeiten, die AutoCAD anbietet (beinahe) aus, einzig die Probleme bei zu vielen Parametern/Funktionen in einem Block stören mich, und dass Parametrie nur in 2D wirklich sauber funktioniert. Und daher werden meine parametrischen Blöcke zum Thema(!!!) auch nur "mit Bordmitteln" erstellt werden. Und bevor Du Dich hier in weiteren Posts über mein mangelndes Interesse oder meine Ignoranz echauffierst: wenn sie nichts mit dem Thema dieses Threads zu tun haben (das da "exakte maschinenspezifische Blechabwicklungen" lautet), schicke sie mir gern als PM, anstelle zu versuchen, mit Spam-Posts fremde Threads zu kapern - danke. Grüße für ein schönes Wochenende in die Runde
Gernot ------------------
Die Goldene Regel:
"Was du nicht willst, das man dir tu,
das füg auch keinem andern zu." Die Salzregel:
"Was immer man mir zugefügt hat, das darf ich auch anderen zufügen; und was immer andere getan haben, das darf man auch ihnen antun." frei nach Naomi Alderman, The Future [EDIT1] das Thema, nicht der [Diese Nachricht wurde von ArCADe-Spieler am 13. Nov. 2026 editiert.] Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
archtools
Mitglied
Beiträge: 1110
Registriert: 09.10.2004 Entwickler für AutoCAD, BricsCAD u.a., alle Systeme
|
erstellt am: 13. Nov. 2026 13:24 <-- editieren / zitieren --> Unities abgeben: Nur für ArCADe-Spieler
Zitat:
Original erstellt von ArCADe-Spieler:
also wird's wohl eher nur mein "übernächster" Post ...Hallo Tom, hättest Du mir Deine Frage als PM geschickt, und nicht wieder mal als Werbeblock für Deine Programmierarbeit in meinen Thread geschrieben, wäre ich vielleicht sogar interessiert gewesen, Dein Programm auszuprobieren.
Naja, dann nicht. Deine Frage ist in meinem vorherigen Beitrag schon beantwortet.
Eine Antwort auf diesen Beitrag verfassen (mit Zitat/Zitat des Beitrags) IP |
| Anzeige.:
Anzeige: (Infos zum Werbeplatz >>)
 |
 Foren auf CAD.de


 |